
UV胶粘不牢PC塑料的5个原因及解决方法 | 欧达克UV无影胶
PC(聚碳酸酯)透明度高、抗冲击好,是医疗器材、电子外壳、光学件常用材料。但很多工厂用 UV胶、UV无影胶 粘 PC 时,常遇到粘不牢、脱落、开裂、发白等问题。本文结合 欧达克 ODAKE CT8888 的技术数据,拆解5个核心原因并给出解决方案。
原因1:PC透光率不足或胶层太厚,UV光穿不透
具体问题: 胶层底部不固化,一拉就掉,或固化后内部还是液态。
技术原因: UV胶靠紫外线引发固化。PC虽透明,但对UVA(365nm)透光率有限;胶层过厚、基材遮挡、灯距过远,都会导致底部UV能量不足。CT8888的深层(1–3mm)固化需100mW/cm²@365nm、≤60秒,说明厚层必须足够能量。
解决方案:
-
控制胶层厚度,尽量≤1mm;
-
用365nm UV灯,能量密度≥1000–3000mJ/cm²;
-
厚层或阴影区改用双重固化体系;
-
用UV能量计实测到达胶面的光强。
产品参数: CT8888 初固时间:30mW/cm²@365nm,≤5秒(PC-PVC);深层1–3mm:100mW/cm²,≤60秒。
认证背书: ISO10993-5 生物相容性认证,可用于医疗器材。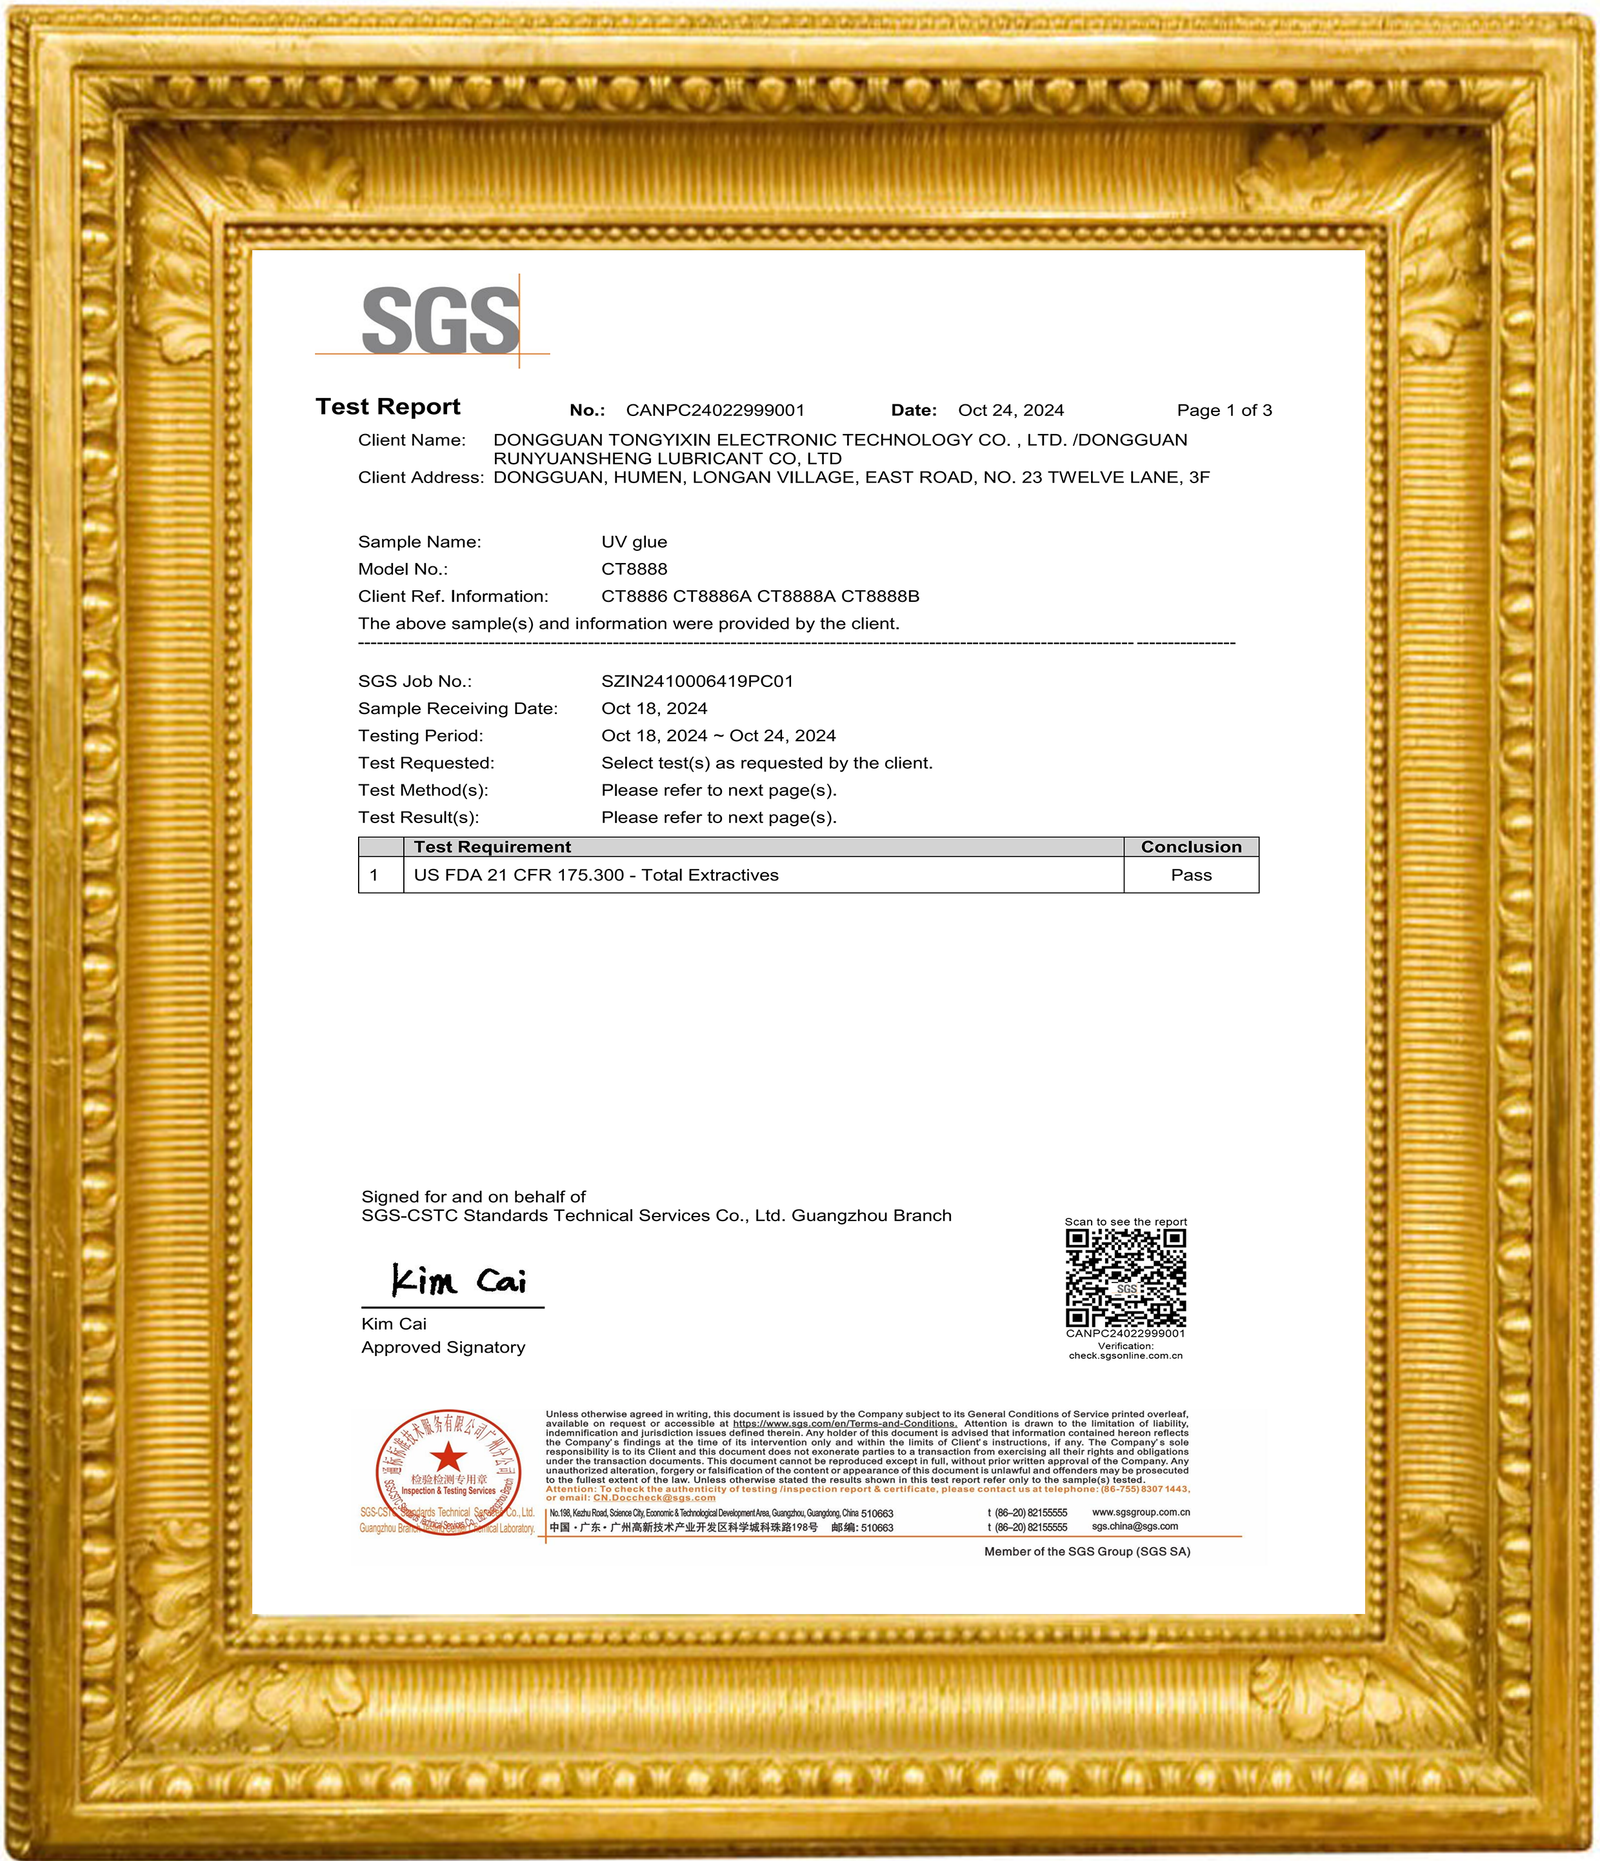
原因2:PC应力开裂,胶水成了“催化剂”
具体问题: 粘接后PC表面出现细裂纹、发白,甚至断裂。
技术原因: PC对溶剂和应力敏感。部分UV胶中的单体、引发剂或清洁剂会引发环境应力开裂(ESC)。固化收缩产生的内应力叠加,也会让PC开裂。
解决方案:
-
选低应力、柔韧型UV胶;
-
清洁PC时避免强溶剂(如丙酮、MEK),改用IPA轻擦;
-
固化速度不宜过快,避免瞬间收缩;
-
粘接设计留应力释放空间。
产品参数: CT8888 为氨基甲酸酯丙烯酸酯,胶层柔韧抗冲击,硬度 Shore D 62,耐温 -54 至 180℃,适合PC-PVC等塑料粘接。
认证背书: FDA报告、ISO10993-5,医疗器材产业可用。
原因3:PC表面污染或脱模剂残留
具体问题: 胶涂上去铺不开,固化后边缘翘起,粘接强度低。
技术原因: PC注塑件常残留脱模剂、油脂、粉尘。这些污染物降低表面能,UV胶无法充分润湿,界面粘接失效。
解决方案:
-
用IPA或专用清洁剂清洁PC表面;
-
必要时等离子/电晕处理,提高表面能;
-
点胶前确认表面干燥、无尘;
-
避免用手直接触摸粘接面。
产品参数: CT8888 适用于塑胶对塑胶接着,也可用于多种基材表面,对清洁后的PC-PVC粘接表现稳定。
认证背书:FDA报告、 ISO10993-5。
原因4:UV固化能量不足或波长不匹配
具体问题: 表面发粘、内部不干、粘接强度上不去。
技术原因: UV胶需要匹配的波长和足够能量。CT8888可UV/可见光固化,但较佳表面固化建议短波长220–260nm;若灯管老化、波长偏差、照射时间短,都会欠固化。
解决方案:
-
确认光源波长与胶的引发体系匹配;
-
定期检测UV灯强度,及时更换灯管;
-
适当延长照射时间或提高光强;
-
表面发粘可充氮保护,减少氧阻聚。
产品参数: 不沾黏时间:100mW/cm²,≤20秒;初固:6mW/cm²@365nm,≤15秒(玻璃-玻璃)。
认证背书:FDA报告、 ISO10993-5。
原因5:胶层设计不合理,间隙太大或太小
具体问题: 间隙大时填不满,间隙小时胶层太薄,强度都不够。
技术原因: UV胶粘接需要合理胶层厚度。CT8888定位是中黏度、较大间隙填充能力,但间隙过大仍会影响固化深度和强度;间隙过小则胶量不足。
解决方案:
-
根据TDS推荐控制间隙,PC-PVC剪切强度测试用0.5mm gap;
-
大间隙选高黏度或填充型UV胶;
-
小间隙选低黏度、渗透型UV胶;
-
点胶路径从一端向另一端,避免困气。
产品参数: 黏度400–600 mPa·s(Brookfield RVT,25℃),比重1.02,折射率1.48。
认证背书:FDA报告、 ISO10993-5;

总结:PC粘接选欧达克CT8888的3个理由
-
柔韧抗冲击:氨基甲酸酯丙烯酸酯体系,适合PC-PVC等塑料粘接;
-
医疗级认证:ISO10993-5,医疗器材产业可用;
-
固化快、耐温广:初固≤5秒(PC-PVC),耐温-54至180℃。
如果你正在找 UV胶、UV无影胶 粘PC塑料的方案,欧达克ODAKE CT8888值得测试验证。
联系: 东莞市合旭信旺胶粘剂有限公司
电话: 0769-81617120